

Inngangur: Kjarnagildi og valrökfræði títanskautahúðunarkerfa
Á sviði nútíma rafefnafræði í iðnaði hafa títanskaut orðið ómissandi kjarnahluti í fjölmörgum mikilvægum ferlum vegna framúrskarandi frammistöðu þeirra. Grunnbygging þeirra samanstendur af títanmálmi hvarfefni húðað með einu eða fleiri lögum af virkum efnum með sérstaka rafhvataeiginleika, sem myndar einstakt húðunarkerfi. Þessi hönnun sameinar á hugvitssamlegan hátt háan vélrænan styrk og góða tæringarþol títan undirlagsins með frábærri rafhvatavirkni húðunarefnisins, sem gerir títanskautinu kleift að vinna stöðugt og skilvirkt í ýmsum erfiðu rafefnafræðilegu umhverfi.
Mismunandi húðunarkerfi, eins og Ru-Ir, Ir-Ta og Pt, sýna verulegan mun á samsetningu, örbyggingu og stórsæjum eiginleikum. Þessi munur ákvarðar beint notagildi þeirra í ýmsum iðnaðarsviðum. Til dæmis sýnir Ru-Ir húðun afar litla ofmögnun í klórþróunarhvörfum og getur á skilvirkan hátt hvatt oxun klóríðjóna til að mynda klórgas og er því mikið notað á sviðum sem krefjast klórframleiðslu í stórum stíl eins og klór-basaiðnaði og sótthreinsun vatns. Ir-Ta húðun sýnir aftur á móti framúrskarandi stöðugleika við sterka sýru, háan hita og súrefnisþróun, og er oft notuð í rafhúðun og rafefnafræðilegum vinnsluferlum með miklar kröfur um rafskautsstöðugleika, svo sem rafgreiningu koparþynnuframleiðslu og álþynnu rafskaut. Þrátt fyrir að Pt húðun sé tiltölulega há í kostnaði, búa þær yfir afar mikilli rafhvatavirkni og efnafræðilegan stöðugleika, sem gegna lykilhlutverki í hágæða notkun með ströngum kröfum um rafskautafköst og lágan kostnaðarnæmni, eins og róteindaskiptihimnueldsneytisfrumur (PEMFC) og hágæða rafhúðun.

Frammi fyrir svo fjölbreyttu úrvali húðunarkerfa, hvernig á að velja heppilegustu títan rafskautshúðina fyrir tiltekna iðnaðarnotkun hefur orðið mikilvægt mál fyrir marga verkfræðinga og ákvarðanatöku-fyrirtækja. Þetta felur ekki aðeins í sér -djúpan skilning á tæknilegum eiginleikum mismunandi húðunarkerfa heldur krefst þess einnig víðtækrar skoðunar á sérstökum rekstrarskilyrðum notkunarsviðsmyndanna, svo sem áhrif raflausnasamsetningar, hitastigs, straumþéttleika, vinnuspennu og annarra þátta á frammistöðu rafskauts og endingartíma. Á sama tíma hafa mismunandi hópar viðskiptavina verulegan mun á þörfum þeirra fyrir títan rafskauthúðun kerfi vegna breytileika í atvinnugreinum þeirra, notkunarsviðum og áherslusviðum.
Þessi grein miðar að því að greina kerfisbundið tæknilega eiginleika, viðeigandi aðstæður og valaðferðir algengra húðunarkerfa eins og Ru-Ir, Ir-Ta og Pt til að bregðast við dæmigerðum þörfum ofangreindra sex viðskiptavinahópa. Með því að -greina ítarlega frammistöðu mismunandi húðunarkerfa við mismunandi rekstraraðstæður og sameina hagnýt notkunartilvik, veitir það vísindalegar og hagnýtar valuppástungur fyrir hvern viðskiptavinahóp, hjálpar notendum að taka upplýstari og skynsamari ákvarðanir þegar þeir standa frammi fyrir flóknum iðnaðarnotkunarþörfum, og gefur þannig kostum títan rafskautahúðunarkerfa að fullu og bætir sjálfbærni iðnaðarframleiðslu og framleiðslu.
I. Kjarnahúðunarkerfi: Eiginleikar og efnafræðilegir grundvallaratriði
Val á húðunarkerfi er í meginatriðum leit að ákjósanlegu jafnvægi milli virkni, stöðugleika og kostnaðar, byggt á hvataþörfum rafefnahvarfsins (eins og súrefnis- eða klórþróun) og ætandi eiginleika raflausnarinnar.
| Húðunarkerfi | Kjarnaoxíð | Dæmigert atómhlutfall | Aðal rafefnahvarf | Helstu einkenni | Ákjósanlegt umsóknarumhverfi |
|---|---|---|---|---|---|
| Ru-Ir Series (klór-í þróun) | RuO₂, IrO₂ | Ru:Ir=3:7 til 7:3 | Klórþróunarviðbrögð (CER) | Mjög lítill klórþróunarmöguleiki (<1.13V), high catalytic activity, relatively manageable cost. | Klór-jónaumhverfi (saltvatn, sjór, HCl) |
| Ir-Ta röð (súrefni-þróar) | IrO₂, Ta₂O5 | Ir:Ta=7:3 til 3:7 | Súrefnisþróunarviðbrögð (OER) | Framúrskarandi OER stöðugleiki í súru umhverfi; húðun er sterk og endingargóð. | Súrt, mjög oxandi umhverfi (brennisteinssýra, saltpéturssýra, PEM rafgreining) |
| Platínu (Pt) húðun | Pt (málmástand) | -- | OER / CER (alhliða) | Besta leiðni, lítil of mikil, en hrein Pt húðun getur auðveldlega brotnað niður við kröftug súrefnisþróun. | Lág-straumsnákvæmni rafhúðun, rannsóknir, sértæk rafefnafræðileg nýmyndun á-gildum |
| Fjöl-þátta samsett húðun | Ru-Ir-Ta, Ru-Ir-Pt-Ti o.s.frv. | Sérsniðin eftir þörfum | OER / CER (Enhanced) | Jafnar eiginleika með frumefnadópun.Ta eykur líftíma, Pt bælir aukaverkanir. | Alvarlegar rekstrarskilyrði (hátt hitastig, hár straumþéttleiki, flókið miðill) |
Vísindalegt eðli húðunarbilunar:Bilun allra húðunar stafar annaðhvort af rafefnafræðilegri upplausn virku efnisþáttanna eða myndun ó-virkra oxíða (eins og TiO₂) sem leiðir til „aðgerðarleysis“. Þess vegna þýðir að velja samhæfða húðun að velja leiðina með hægasta bilunartíðni.
II. Tæringar-/kaþódískir verndarverkfræðingar (Persona A): Umhverfisaðlögun og langtímaverndarlausnir-
(I) Samanburður á dæmigerðum húðunarkerfum og umhverfisaðlögun
1. Ru-Ir húðun: Kostnaðar-hagkvæmt val fyrir jarðvegs- og steypuumhverfi

Ru-Ir húðun er mikið notað húðunarkerfi í bakskautvarnarkerfi fyrir niðurgrafnar leiðslur og steypumannvirki. Samsetning þess inniheldur aðallega oxíð af rúthenium (Ru) og iridium (Ir), með títan sem hvarfefni til að bera þessi virku efni. Á örstigi hefur Ru-Ir húðun einstaka kristalbyggingu og frumefnadreifingu, sem veitir henni framúrskarandi afköst í hlutlausum til veikburða basískum miðlum.
Í jarðvegs- og steinsteypuumhverfi hefur Ru-Ir húðun marga kosti. Í fyrsta lagi hefur það lága klórþróunarmöguleika, sem getur á skilvirkari hátt hvatt oxun klóríðjóna til að mynda klórgas, og gefur þannig nægilegar rafeindir til bakskautaverndar og hindrar málmtæringu. Í kaþódískri vernd á niðurgrafnum leiðslum inniheldur jarðvegurinn venjulega ákveðið magn af klóríðjónum. Lítil klórþróun yfirmöguleika eiginleiki Ru-Ir húðunar gerir það kleift að bregðast fljótt við, koma á skilvirku rafsviði til varnar bakskauts og koma í veg fyrir tæringu á málmum í leiðslum.
Í öðru lagi getur uppbygging Ru-Ir húðunar á áhrifaríkan hátt hindrað aðgerðaleysi títan undirlagsins. Við langtímanotkun getur títanundirlagið myndað óvirka filmu í ákveðnu umhverfi, sem leiðir til lækkunar á rafskautaafköstum. Hins vegar getur Ru-Ir húðun viðhaldið virkni títan undirlagsins með eigin rafefnafræðilegum viðbrögðum, sem tryggir að rafskautið sé alltaf í góðu ástandi. Þessi eiginleiki er mikilvægur til að tryggja langtíma-stöðugleika bakskautvarnarkerfisins.
Frá sjónarhóli hagnýtrar notkunar, í umhverfi með lágt jarðvegsviðnám, þarf að velja hönnunarstraumþéttleika Ru-Ir húðaðra títanskauta innan hóflegs sviðs til að tryggja stöðuga rafskautavirkni og endingartíma húðunar. Í algengum umsóknartilfellum sem tengjast olíu- og gassvæðum í Mið-Austurlöndum notaði kaþódískt verndarkerfi fyrir botnplötu geymslutanks Ru-Ir húðuð títanskaut. Fyrir notkun var tæringarhraði botnplötu geymslutanksins tiltölulega hátt, sem hafði alvarleg áhrif á öryggi og endingartíma geymslutanksins. Eftir að hafa tekið upp Ru-Ir rafskaut er hægt að draga verulega úr tæringarhraðanum, sem getur í raun lengt endingartíma geymslutanksins og dregið úr viðhaldskostnaði og hugsanlegri öryggisáhættu. Þetta sannar að fullu áhrifarík verndandi áhrif Ru-Ir húðunar á málmbyggingar í jarðvegsumhverfi.
2. Ir-Ta húðun: "Tæringarþol Elite" fyrir sjávar- og-mikið salt umhverfi

Ir-Ta húðun er aðallega samsett úr oxíðum af iridium (Ir) og tantal (Ta), einnig með títan sem undirlag. Þessi húðun er frábrugðin Ru-Ir húðun í kristalbyggingu og frumefnasamsetningu og gefur því einstaka tæringarþol í sjávarumhverfi og-saltumhverfi.
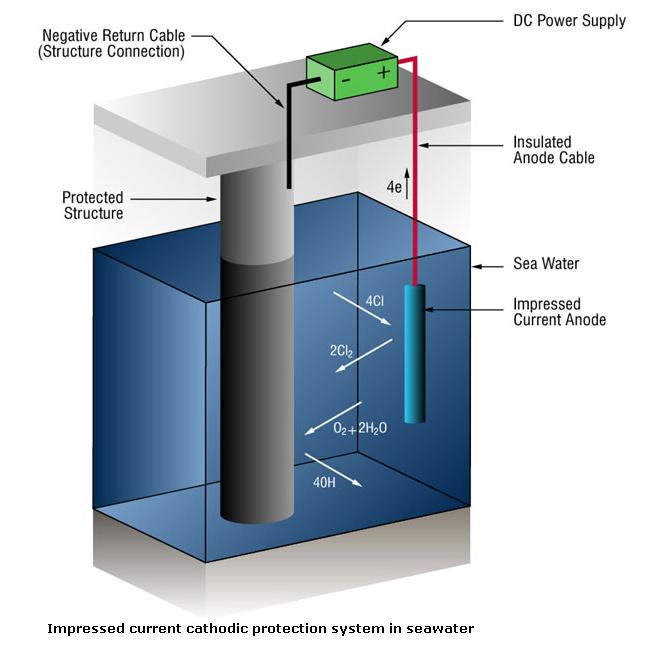
Í sjó og umhverfi með háum styrk klóríðjóna sýnir Ir-Ta húðun framúrskarandi stöðugleika. Tæringarhraði þess er afar lágt, aðallega vegna mikillar súrefnisþróunarmöguleika. Við þessa mikla möguleika er ólíklegra að oxunarhvörf eigi sér stað á yfirborði rafskautsins og forðast þannig oxunarbilun rafskautsins. Í hinu áhrifaríka núverandi bakskautaverndarkerfi á hafpöllum, gerir mikil tæringargeta sjós og flókið rafefnafræðilegt umhverfi mjög miklar kröfur til rafskauta. Ir-Ta húðun getur viðhaldið stöðugu vinnuástandi í slíku umhverfi, sem veitir áreiðanlega bakskautsvörn fyrir stálbyggingar pallsins.
Að auki endurspeglast hinn mikli stöðugleiki Ir-Ta húðunar einnig í hæfni þess til að standast ýmis árásargjarn efni í sjó og umhverfi með miklu-salti. Til dæmis geta íhlutir eins og súlfat og magnesíumjónir í sjó tært forskautið við ákveðnar aðstæður, en Ir-Ta húðun getur á áhrifaríkan hátt staðist þessa tæringu og tryggt langtíma-afköst rafskautsins.
Þegar hannað er og notað Ir-Ta húðuð títanskaut skal huga að nokkrum lykilstærðum. Rafskautabilið verður að vera nægjanlegt til að tryggja jafna straumdreifingu og forðast ójafna rafskautafköst af völdum of mikils eða ófullnægjandi staðbundins straums. Húðþykktin verður að uppfylla ákveðna staðla, sem er einnig mikilvægur þáttur til að tryggja-langtímastöðugleika rafskautsins. Þykkari húðun getur veitt betri vernd og dregið úr veðrun títan undirlagsins af raflausninni. Í hagnýtri notkun hefur langtímavöktun komist að því að Ir-Ta-húðuð títanskaut sem eru hönnuð í samræmi við sanngjarnar færibreytur geta tryggt að langtímasveiflan-möguleg sé innan stöðugra marka, sem veitir stöðugt framleiðsla fyrir bakskautvarnarkerfið og tryggir öryggi málmvirkja. Til dæmis, við bakskautavernd á grunnvirkjum sumra evrópskra vindorkuvera á hafi úti, hafa Ir-Ta húðuð títanskaut verið tekin upp. Eftir margra ára eftirlit með rekstri er frammistaða rafskautsins stöðug og hugsanleg sveifla er alltaf innan leyfilegs sviðs, sem getur í raun verndað grunnvirki vindorkuvera fyrir sjótæringu.
(II) Helstu tæknilegar færibreytur hönnun og sannprófunaraðferðir
Auk þess að velja viðeigandi húðunarkerfi þurfa tæringar-/kaþódvarnarverkfræðingar einnig að framkvæma vísindalega hönnun á helstu tæknilegum breytum (eins og endingartíma, straumþéttleika, húðþykkt) títanskauta og stranga sannprófun á langtíma-frammistöðu til að tryggja að rafskautin geti uppfyllt raunverulegar verkfræðilegar þarfir. Eftirfarandi mun leggja áherslu á að kynna útreikningslíkanið fyrir endingartíma og langtímaprófunaraðferðir til-frammistöðu.
1.Þjónustulíf reiknilíkan: Endingartími títanskauta ræðst aðallega af neysluhraða virku íhlutanna í húðinni. Byggt á rafgreiningarlögmáli Faradays er hægt að fá útreikningslíkan fyrir endingartíma títanskauta: Þjónustulíf (ár)=(Heildarmassi virkra efna í húðun × Faraday fasti) / (straumþéttleiki × Flatarmál rafskauta × Tímabreytistuðull × Gildisástand virkra efna). Meðal þeirra, heildarmassi virkra efna í húðinni=Hleðsla á húðun (g/㎡) × yfirborðsflatarmál rafskauts (㎡); Faraday fasti er 96485C/mól; tímabreytistuðullinn er 365×24×3600 (breytir sekúndum í ár); gildisástand virkra efna (eins og Ru⁴+, Ir⁴+) er venjulega 4. Til dæmis, fyrir Ru-Ir húðun títanskaut með húðunarhleðslu upp á 5g/㎡, rafskautaflatarmál 1㎡ og vinnustraumþéttleiki 8A/㎡ er reiknaður endingartími. (5×1×96485)/(8×1×365×24×3600×4) ≈ 18 ára. Þetta líkan getur veitt vísindalegan grunn fyrir val og hönnun á títanskautum í verkfræði, en það skal tekið fram að raunverulegur endingartími verður fyrir áhrifum af þáttum eins og einsleitni húðarinnar, samsetningu raflausnarinnar og sveiflur í vinnustraumnum, þannig að viðeigandi öryggismörk þarf að hafa í huga við hönnunina (venjulega 1,2-1,5 sinnum endingartíminn).
2.Langtíma-frammistöðustaðfestingaraðferð: Til að tryggja-langtímastöðugleika títanskauta í raunverulegu þjónustuumhverfi er nauðsynlegt að framkvæma langtíma-frammistöðusannprófun með hröðuðum tæringarprófum og-grafaprófum á staðnum. Hraða tæringarprófið líkir eftir erfiðu þjónustuumhverfi (svo sem hátt hitastig, hár styrkur raflausn, hár straumþéttleiki) á rannsóknarstofunni og metur rýrnunarlögmál rafskautsins á stuttum tíma. Til dæmis getur saltúðahraða tæringarprófið (í samræmi við ASTM B117 staðalinn) líkt eftir sjávarháu-saltumhverfi og fylgst með breytingum á útliti húðarinnar, möguleikum og tæringarhraða rafskautsins eftir ákveðinn tíma; hraða rafgreiningarprófið getur líkt eftir langtíma-vinnuástandi rafskautsins undir hönnunarstraumþéttleika og metið endingartíma rafskautsins með því að mæla neysluhraða virku íhlutanna í húðinni. Grunarprófun á-staðnum er að grafa títanskautið í raunverulegu þjónustuumhverfi (svo sem jarðvegi eða sjó á verkefnissvæðinu) og fylgjast með og fylgjast með möguleikum rafskautsins, núverandi framleiðsla og heilleika húðunar reglulega (svo sem á 6 mánaða, 1 árs, 3 ára fresti). Grafarprófið á-stað getur sannarlega endurspeglað frammistöðu rafskautsins í raunverulegu umhverfi. Almennt er þess krafist að hugsanlegur hrörnunarhraði rafskautsins eftir 3 ára notkun á-stað sé minni en 5% á ári og húðunin hefur enga augljósa flögnun, sprungur eða tæringu, sem hægt er að telja að uppfylli-langtíma kröfur um frammistöðu. Að auki, meðan á sannprófunarferlinu stendur, er einnig nauðsynlegt að greina samsetningu raflausnarinnar í kringum rafskautið til að forðast uppsöfnun skaðlegra jóna (eins og flúorjóna) sem geta flýtt fyrir tæringu títan undirlagsins.
|
Húðunarkerfi |
Gildandi umhverfi |
Kjarnaárangursvísar |
Helstu hönnunarfæribreytur |
Kostir |
|
Ru-Ir húðun |
Hlutlaus til veikburða basískur jarðvegur, steypt umhverfi (jarðvegsviðnám Minna en eða jafnt og 50Ω·m) |
Ofmöguleiki klórþróunar Minna en eða jafnt og 0,15V; tæringarhraði Minna en eða jafnt og 0,01 mm/ári; hugsanlegt sveiflusvið Minna en eða jafnt og 10mV |
Húðunarhleðsla 5-12g/㎡; vinnustraumsþéttleiki 2-10A/㎡; lagþykkt 10-15μm |
Mikil kostnaður-hagkvæmni; framúrskarandi hvatavirkni klórþróunar; getur hamlað títan hvarfefni passivation; hentugur fyrir flestar jarðvegs- og steinsteypuverndaraðstæður |
|
Ir-Ta húðun |
Marine environment, high-salt environment (chloride ion concentration >30.000 ppm)
|
Súrefnisþróunarmöguleiki Stærri en eða jafn 1,6V; tæringarhraði Minna en eða jafnt og 0,005 mm/ári; hugsanlegt sveiflusvið Minna en eða jafnt og 5mV |
Húðun hleðsla 8-15g/㎡; vinnustraumsþéttleiki 5-15A/㎡; lagþykkt 15-20μm |
Mjög sterk tæringarþol; mikill stöðugleiki í-miklu salt umhverfi; getur staðist ölduáhrif og viðhengi sjávarlífvera; langan endingartíma |
III. Rafhúðun/PCB/koparþynnuvinnsluverkfræðingar (Persona B): Nákvæmnisstýring og hagræðingaraðferðir
(I) Kjarnaáhrif húðunarkerfa á gæði húðunar
Fyrir rafhúðun / PCB / koparþynnuferlisverkfræðinga er kjarnakrafan að tryggja einsleitni og samkvæmni rafhúðaða lagsins, bæta rafhúðun skilvirkni og afrakstur vöru og á sama tíma uppfylla umhverfisverndarkröfur framleiðsluferlisins. Frammistaða títan rafskautshúðarinnar hefur bein áhrif á straumdreifingu meðan á rafhúðun stendur, hvatavirkni rafskautshvarfsins og hreinleika rafhúðaða lagsins og ákvarðar þannig gæði endanlegrar rafhúðuðrar vöru. Eftirfarandi mun leggja áherslu á að greina áhrif tveggja dæmigerðra húðunarkerfa (Ru-Ir-Ta samsett húðun og Pt húðun) á rafhúðun gæði og notkunarsviðsmyndir þeirra.
1. Ru-Ir-Ta samsett húðun: einsleitniábyrgð fyrir rafhúðun með miklum-þéttleika

Í rafhúðununaratburðarás með mikilli-þéttleika eins og PCB lóðréttri samfelldri rafhúðunun (VCP) og rafgreiningu koparþynnuframleiðslu eru kröfurnar um einsleitni rafhúðaða lagsins mjög strangar. Til dæmis er línubreidd PCB fínna lína venjulega minni en 50μm og þykktarvillu rafhúðaða lagsins þarf að stjórna innan ±5%; þykkt einsleitni rafgreiningar koparþynna (sérstaklega ör-þunn koparþynna með þykkt minni en eða jafnt og 12μm) hefur bein áhrif á togstyrk þess og rafleiðni. Ru-Ir-Ta samsett húðun er þrískipt oxíðhúð sem samanstendur af rúþeníumoxíði, iridiumoxíði og tantaloxíði. Það hefur einkenni einsleitrar straumdreifingar, mikillar hvarfavirkni og góðan stöðugleika, sem getur í raun tryggt einsleitni rafhúðaða lagsins í háþéttni rafhúðununaraðstæðum.
Ástæðan fyrir því að Ru-Ir-Ta samsett húðunin getur náð samræmdri straumdreifingu er sú að einstök kornamarkabygging hennar á nanóskala getur dregið úr viðnám rafskautsyfirborðsins og gert straumnum jafnt dreift á allt rafskautsyfirborðið, og þannig forðast "brúnáhrifin" (fyrirbærið að straumþéttleiki á brún rafskautsins er meiri en í þykkt vinnslustykkisins) sem auðvelt er að eiga sér stað í hefðbundinni rafhúðun. Á sama tíma veita Ru og Ir íhlutirnir í húðinni mikla rafhvatavirkni, sem getur flýtt fyrir rafskautsviðbrögðum, bætt rafhúðun skilvirkni og dregið úr rafhúðun tíma; Ta hluti eykur stöðugleika lagsins, forðast upplausn lagsins meðan á rafhúðun stendur og tryggir hreinleika rafhúðaða lagsins. Í raunverulegri framleiðslu á PCB VCP línum, getur notkun Ru-Ir-Ta samsettra títanskautskauta valdið þykktarvillu rafhúðaða lagsins af PCB fínum línum sem er stjórnað innan ±3%, og afraksturshlutfall vara eykst um meira en 10% samanborið við hefðbundin blýskaut. Við framleiðslu á rafgreiningu koparþynnu getur Ru-Ir-Ta samsett títanskautið dregið úr grófleika koparþynnuyfirborðsins (Ra minna en eða jafnt og 0,3μm) og bætt einsleitni koparþynnunnar, sem uppfyllir kröfur um hágæða-eindar rafeindavara úr koparþynnu.
2. Pt húðun: Eðalmálmur rafhúðun og harðkrómuppbótarlausn

Í rafhúðun góðmálma (eins og gullhúðun, ródínhúðun) og harðkrómuppbótarsviðsmyndir eru kröfur um hreinleika rafhúðaða lagsins og umhverfisvernd ferlisins mjög miklar. Rafhúðun góðmálms er mikið notuð í hágæða rafeindaíhlutum (eins og tengjum, samþættum hringrásum) og nákvæmnistækjum. Rafhúðað lagið þarf að hafa mikla hreinleika, góða rafleiðni og tæringarþol; hörð krómhúðun er oft notuð við yfirborðsmeðferð vélrænna hluta (eins og vökvahólkar, stimplastangir) til að bæta slitþol og hörku hlutanna, en hefðbundin hörð krómhúðun notar blýskaut, sem munu framleiða blý-sem inniheldur afrennsli og úrgangsgas, sem veldur alvarlegri umhverfismengun og uppfyllir ekki kröfur um umhverfisvernd (REACH) (REACH). Pt húðun títan rafskaut hafa orðið kjörinn kostur fyrir þessar aðstæður vegna mikils efnafræðilegs stöðugleika og framúrskarandi rafhvatavirkni.
Pt húðun er eðalmálmhúð sem er unnin með líkamlegri gufuútfellingu (PVD) eða efnagufuútfellingu (CVD) á títan hvarfefni. Það hefur mjög mikla efnafræðilega tregðu og mun ekki leysast upp eða hvarfast meðan á rafhúðun stendur og tryggir þannig hreinleika rafhúðaða lagsins. Í rafhúðun á góðmálmum getur Pt-húðað títanskautið komið í veg fyrir sam-útfellingu óhreinindajóna (eins og blýjóna, járnjóna) í rafhúðaða lagið, og tryggt að hreinleiki góðmálma rafhúðaða lagsins sé meira en eða jafnt og 99,99%. Í harðkrómskiptaferlinu (eins og þrígildu krómhúðun) getur Pt-húðað títanskautið komið í stað hefðbundins blýskauts, útrýmt blýmengun og uppfyllt kröfur um umhverfisvernd. Á sama tíma hefur Pt húðunin mikla rafhvatavirkni fyrir oxunarviðbrögð raflausnarinnar, sem getur dregið úr tankspennu rafhúðunarinnar, dregið úr orkunotkun um meira en 15% miðað við hefðbundna blýskaut og bætt rafhúðun skilvirkni. Til dæmis, í þrígildri krómhúðun framleiðslulínu bílavarahlutaframleiðanda, uppfyllir notkun Pt húðunar títanskauta ekki aðeins umhverfisverndar losunarstaðla heldur gerir það einnig að verkum að slitþol þrígilda krómhúðunarlagsins nær því stigi sem hefðbundin harð krómhúðun er og framleiðslu skilvirkni aukist um 20%.
(II) Byggingarhönnun og samsvörun við færibreytur ferli
Til að gefa fullan leik í frammistöðukostum húðunarkerfisins, þurfa rafhúðun/PCB/koparþynnuverkfræðingar einnig að framkvæma sanngjarna burðarhönnun á títanskautum og vísindalega samsvörun ferlisbreyta. Eftirfarandi mun leggja áherslu á að kynna val á rafskautsbyggingu (möskva, plötu) og þykkt og reynslugildi hleðslu á húðun.
1. Val á rafskautsbyggingu og þykkt: Uppbygging og þykkt rafskautsins þarf að ákvarða í samræmi við sérstaka rafhúðununarferlið og eiginleika vinnustykkisins. Við framleiðslu á rafgreiningu koparþynnu eru möskvaskaut (venjulega með möskvastærð 20-50 möskva) oft notuð. Möskvauppbyggingin getur látið raflausnina dreifast mjúklega, draga úr styrkskautun rafskautsyfirborðsins og tryggja einsleitni þykkt koparþynnunnar; þykkt möskvaskautsins er venjulega 0,8-1,2 mm, sem getur jafnvægi á vélrænni styrk og rafleiðni rafskautsins. Í PCB lóðréttri samfelldri rafhúðun eru oft notuð gljúp títanplötuskaut (gljúp 30-50%). Gljúpa uppbyggingin getur aukið tiltekið yfirborð rafskautsins, bætt einsleitni núverandi dreifingar og forðast "brúnáhrif" PCB borðsins; þykkt porous títanplötu rafskautsins er venjulega 2-3 mm, sem getur tryggt stöðugleika rafskautsins við langtíma háhraða rafhúðun. Í rafhúðun á góðmálmum, vegna mikils kostnaðar við Pt húðun, eru forskaut með þykkt 1-2 mm oft notuð til að draga úr magni Pt sem notað er og yfirborð rafskautsins er fáður til að bæta einsleitni straumdreifingar.
2. Reynsluverðmæti hleðslu á húðun: Hleðsla á húðun er mikilvæg breytu sem hefur áhrif á endingartíma og rafhvatavirkni títanskauta. Mismunandi rafhúðun ferli hafa mismunandi kröfur um hleðslu á húðun. Til dæmis, í PCB VCP rafhúðununarferlinu er Ru-Ir-Ta samsett húðunarhleðsla venjulega 8-12g/㎡. Ef hleðslan er of lítil mun endingartími rafskautsins styttast; ef hleðsla er of mikil mun kostnaðurinn aukast og núverandi dreifing einsleitni gæti haft áhrif. Í rafgreiningu koparþynnuframleiðsluferlinu er Ru-Ir-Ta samsett húðunarhleðsla venjulega 12-15g/㎡ til að uppfylla kröfur um langvarandi hástraumsþéttleika (15-20A/㎡). Í rafhúðun á góðmálmum er Pt húðunarhleðslan venjulega 0,5-1g/㎡. Vegna mikillar hvatavirkni Pt getur lítið magn af hleðslu uppfyllt kröfur um rafhúðun og of mikil hleðsla mun auka kostnaðinn verulega. Það skal tekið fram að lagahleðslan þarf að passa við vinnustraumþéttleikann. Almennt, því hærra sem vinnustraumþéttleiki er, því hærra þarf hleðsluálag til að tryggja endingartíma rafskautsins.
|
Húðunarkerfi
|
Kjarnaviðmiðunarsvið umsókna |
Áhrif á húðun/ferlið |
Kröfur um byggingarhönnun |
Kjarna kostir |
|
Ru-Ir-Ta samsett húðun |
PCB lóðrétt samfelld rafhúðun (VCP), rafgreining koparþynnuframleiðslu, fínlínu rafhúðun |
Tryggja samræmda straumdreifingu; draga úr villu í húðþykkt (Minni en eða jafnt og ±3%); bæta rafhúðun skilvirkni (auka um 10-20%); draga úr grófleika húðunar (Ra Minna en eða jafnt og 0,3μm) |
PCB rafhúðun: gljúp títanplata (gljúp 30-50%), þykkt 2-3mm; rafgreining koparþynna: möskva rafskaut (möskvastærð 20-50 möskva), þykkt 0,8-1,2 mm; húðunarhleðsla 8-15g/㎡ |
Framúrskarandi einsleitni núverandi dreifingar; mikil hvatavirkni; góður stöðugleiki; hentugur fyrir rafhúðun með miklum-þéttleika; mikil kostnaður-hagkvæmni |
|
Pt húðun |
Rafhúðun góðmálms (gullhúðun, ródíumhúðun), harðkrómskipti (þrígild krómhúðun) |
Gakktu úr skugga um mikinn hreinleika rafhúðaðs lags (meira en eða jafnt og 99,99%); útrýma blýmengun (uppfyllir RoHS/REACH staðla); minnka tankspennu (orkusparnaður um 15-20%) |
Platanúða, þykkt 1-2mm; yfirborðsslípun; húðunarhleðsla 0,5-1g/㎡; PVD/CVD undirbúningsferli |
Mjög hár efnafræðilegur stöðugleiki; engin upplausn meðan á rafhúðun stendur; umhverfisvernd og samræmi; mikil rafhvatavirkni; hentugur fyrir hágæða rafhúðun atburðarás |
IV. Vatnsmeðhöndlun/EDI/virkir vatnskerfisverkfræðingar (Persona C): Framleiðslu-hagkvæmnijafnvægi og lausnir í samræmi við reglur
(I) Lykilatriði fyrir val á húðun í sótthreinsunar- og hreinsunarsviðum
Fyrir verkfræðinga vatnsmeðferðar/EDI/virkra vatnskerfis er kjarnakrafan að gera sér grein fyrir skilvirkri sótthreinsun eða vatnshreinsun, tryggja að gæði frárennslisvatns uppfylli viðeigandi landsstaðla (eins og GB 5749《Drykkjarvatnsheilbrigðisstaðall》, GB/T 11446《Rafræn vatnsgæðastaðall með sama tíma stjórna orkunotkun og rekstrarkostnaði við vatnsmeðferðarkerfið). Frammistaða títan rafskautshúðarinnar hefur bein áhrif á skilvirkni vatnsmeðferðarferlisins (svo sem skilvirkni klórframleiðslu, skilvirkni jónaeyðingar), orkunotkunarstig og öryggi vatnsgæða. Eftirfarandi mun einbeita sér að því að greina lykilatriði við val á húðun í tveimur dæmigerðum tilfellum (sótthreinsun og EDI ofurhreint vatn undirbúningur) og beitingu samsvarandi húðunarkerfa (Ru-Ir-Sn húðun og Ir-Ta húðun).
1. Ru-Ir-Sn húðun: skilvirkniviðmið fyrir natríumhýpóklórít rafala

Natríumhýpóklórít rafala eru mikið notaðir við sótthreinsun drykkjarvatns, sótthreinsun á sundlaugarvatni, sótthreinsun frárennslis sjúkrahúsa og aðrar aðstæður. Meginregla þeirra er að rafgreina natríumklóríðlausn til að mynda natríumhýpóklórít (breitt-sótthreinsiefni) í gegnum títanskaut. Fyrir þessa atburðarás eru lykilkröfur fyrir húðunarkerfið mikil skilvirkni klórþróunar, lítil orkunotkun og engin aukamengun (eins og upplausn þungmálmajóna). Ru-Ir-Sn samsett húðun er þrískipt oxíðhúð sem samanstendur af rútheníumoxíði, iridiumoxíði og tinoxíði, sem er skilvirkniviðmið fyrir natríumhýpóklórítframleiðendur.
Ru-Ir efnisþættirnir í Ru-Ir-Sn húðinni hafa mikla rafhvatavirkni fyrir klórþróunarhvarf, sem getur á skilvirkan hátt hvatt oxun klóríðjóna í natríumklóríðlausninni til að mynda klórgas, og hvarfast síðan við vatn til að mynda natríumhýpóklórít. Skilvirkni klórþróunar Ru-Ir-Sn húðunar getur náð meira en 95%, sem er verulega hærra en hefðbundinna grafítskauta (um 70%). Sn hluti í húðinni getur aukið stöðugleika lagsins, dregið úr upplausnarhraða húðarinnar og forðast aukamengun vatnsgæða sem stafar af upplausn þungmálmajóna (eins og Ru, Ir). Á sama tíma hefur Ru-Ir-Sn húðunin lága klórþróunargetu, sem getur dregið úr rafgreiningarspennu natríumhýpóklórítgjafans, dregið úr orkunotkun um meira en 20% samanborið við hefðbundin grafítskaut og dregið verulega úr rekstrarkostnaði vatnsmeðferðarkerfisins. Við raunverulega notkun á stórum-hreinsivatnshreinsistöð, getur notkun Ru-Ir-Sn húðunar títanskauta í natríumhýpóklórít rafala gert afgangsklórinnihald í frárennslisvatninu stöðugt við 0,3-0,5mg/L, er aðeins orkunotkun 5 (uppfyllir 49 GB einingar) 2,5kWh/kg Cl₂, sem er mun lægra en landsmeðaltalið (3,5kWh/kg Cl₂). Að auki getur Ru-Ir-Sn húðunin lagað sig að sveiflum í styrk natríumklóríðlausnar (5-20%) og hitastigi (5-40 gráður) í raunverulegu vatnsmeðferðarferlinu, sem tryggir stöðugan rekstur natríumhýpóklórítgjafans.
2. Ir-Ta húðun: Samhæfnihönnun fyrir EDI einingar

EDI (electrodeionization) tækni er lykiltækni til að útbúa ofur-hreint vatn (leiðni Minna en eða jafnt og 0,1μS/cm) og er mikið notað í hálfleiðara, rafeindatækni, lyfjaiðnaði og öðrum iðnaði. Kjarnahluti EDI kerfisins er EDI einingin, sem gerir sér grein fyrir djúpri fjarlægingu jóna í vatni með samsettri virkni jónaskipta plastefnis og rafsviðs. Títanskaut eru mikilvægir þættir EDI-einingarinnar, sem veita rafsviðið sem þarf fyrir jónaskiptaviðbrögðin. Fyrir þessa atburðarás eru lykilkröfur fyrir húðunarkerfið mikill stöðugleiki í rafgreiningarferlinu, engin upplausn óhreinindajóna og góð samhæfni við EDI-eininguna. Ir-Ta húðun hefur orðið fyrsti kosturinn fyrir EDI einingar vegna afar mikils efnafræðilegs stöðugleika og stöðugleika súrefnisþróunar.
Í EDI-einingunni þarf títanskautið að vinna í mjög -hreinu vatnsumhverfi (leiðni Minna en eða jafnt og 10μS/cm) og háum rafsviðsstyrk í langan tíma. Ir-Ta húðunin hefur mjög mikla súrefnisþróunargetu og efnafræðilegan stöðugleika, sem getur komið í veg fyrir upplausn húðarinnar meðan á rafgreiningu stendur, tryggt að engar óhreinindijónir (eins og Ir, Ta) berist í ofur-hreina vatnið og uppfyllir kröfur um rafræna gæði vatns (GB/T 11446). Á sama tíma hefur Ir-Ta húðunin stöðuga frammistöðu súrefnisþróunar, sem getur viðhaldið stöðugri vinnuspennu meðan á langtíma-virkni EDI-einingarinnar stendur, forðast sveiflur á rafsviðsstyrk og tryggt jónaflutningsskilvirkni EDI-einingarinnar. Hönnun Ir-Ta húðunar títan rafskautsins fyrir EDI einingar þarf einnig að huga að samhæfni við flæðirása uppbyggingu almennra EDI einingar vörumerkja (eins og GE, Siemens), til að tryggja að rafskautið sé fullkomlega sett upp í einingunni og núverandi dreifing sé einsleit. Við raunverulega beitingu á ofur-hreinu vatni undirbúningskerfi hálfleiðaraverksmiðju, getur notkun Ir-Ta húðunar títanskauta í EDI-einingum gert leiðni framleidda ofur-hreina vatnsins stöðuga við minna en eða jafnt og 0,06μS/cm, og EDI-einingin hefur verið í stöðugri notkun í meira en 5 ár, þar sem EDI-einingin hefur ekki verið í notkun lengur en í 5 ár. dregur úr rekstrarkostnaði öfga-hreina vatnskerfisins.
(II) Öryggi vatnsgæða og samræmi við reglur
Fyrir vatnsmeðferð/EDI/virkt vatnskerfisverkfræðinga er öryggi vatnsgæða forgangsverkefni og nauðsynlegt er að tryggja nákvæmlega að vatnsmeðferðarferlið uppfylli viðeigandi lands- og iðnaðarstaðla. Eftirfarandi mun leggja áherslu á að kynna eftirlitsráðstafanir vegna úrkomu málmjóna og hagræðingaraðferðir orkunotkunar, til að hjálpa verkfræðingum að átta sig á jafnvæginu milli skilvirkni vatnsmeðferðar og öryggi vatnsgæða og tryggja að farið sé að reglum.

1. Eftirlitsráðstafanir á málmjónaúrkomu: Úrkoma málmjóna (eins og Ru, Ir, Ta, Pt) úr títanskauthúðun er einn helsti þátturinn sem hefur áhrif á öryggi vatnsgæða. Til að stjórna útfellingu málmjóna er fyrst nauðsynlegt að velja húðunarkerfi með miklum stöðugleika og lágum upplausnarhraða (eins og Ru-Ir-Sn húðun, Ir-Ta húðun). Í öðru lagi er nauðsynlegt að hafa strangt eftirlit með gæðum húðarinnar meðan á framleiðsluferli títanskauta stendur, svo sem að tryggja einsleitni og þéttleika lagsins, forðast galla í húðun (eins og göt, sprungur) sem geta leitt til hraðari upplausnar. Þar að auki er nauðsynlegt að greina reglulega innihald málmjóna í frárennslisvatninu við notkun vatnshreinsikerfisins. Til dæmis, við sótthreinsunaraðstæður fyrir drykkjarvatn, ætti að stjórna innihaldi þungmálmajóna (eins og Ru, Ir) í frárennslisvatninu undir 0,001mg/L (uppfyllir GB 5749 staðla); í rafrænum -undirbúningsatburðarás fyrir hreint vatn ætti að stjórna innihaldi málmjóna undir 1 ppt (uppfyllir GB/T 11446 staðla). Greiningaraðferðirnar geta notað inductive coupled plasma mass spectrometrie (ICP-MS) fyrir nákvæmar mælingar. Ef innihald málmjóna fer yfir staðalinn er nauðsynlegt að athuga heilleika títan rafskautshúðarinnar í tíma og skipta um rafskautið ef þörf krefur.
2. Aðferðir til að hagræða orkunotkun: Orkunotkun er mikilvægur hluti af rekstrarkostnaði vatnshreinsikerfisins. Hagræðing á orkunotkun títanskauta getur í raun dregið úr rekstrarkostnaði. Helstu aðferðir við hagræðingu orkunotkunar eru meðal annars: (1) Val á húðunarkerfi með lágan ofgetu (eins og Ru-Ir-Sn húðun fyrir klórþróun, Ir-Ta húðun fyrir súrefnisþróun), sem getur dregið úr rafgreiningarspennu og þannig dregið úr orkunotkun. (2) Hagræðing á uppbyggingu og skipulagi títanskauta, svo sem að nota porous rafskaut til að auka tiltekið yfirborð rafskautsins, draga úr straumþéttleika á yfirborði rafskautsins og draga úr ofgetu. (3) Að stjórna rekstrarbreytum vatnsmeðferðarkerfisins, svo sem að hámarka raflausnstyrk (svo sem styrk natríumklóríðlausnar í natríumhýpóklórít rafala), hitastigi og flæðishraða, til að tryggja að kerfið virki við bestu vinnuskilyrði. (4) Hreinsaðu reglulega yfirborð títanskauta til að fjarlægja óhreinindi og hreiður á yfirborðinu, forðastu að auka viðnám rafskautyfirborðsins og tryggja stöðuga virkni rafskautsins. Til dæmis, í skólphreinsistöð sveitarfélags, eftir að hafa fínstillt uppbyggingu Ru-Ir-Sn húðunar títanskauta og rekstrarbreytur, minnkar einingaorkunotkun sótthreinsunarkerfisins um 25% og árlegur orkusparnaðarkostnaður er meira en 1 milljón júana.
|
Húðunarkerfi |
Kjarnaviðmiðunarsvið umsókna |
Helstu afköst færibreytur |
Fylgnivísar |
Kostir |
|
Ru-Ir-Sn húðun |
Natríumhýpóklórít rafala, sótthreinsun drykkjarvatns, sótthreinsun á sundlaugarvatni, sótthreinsun frárennslis sjúkrahúsa |
Skilvirkni klórþróunar Meira en eða jafnt og 95%; eining klórframleiðsla orkunotkun Minna en eða jafnt og 2,5kWh/kg Cl₂; upplausnarhraði húðunar Minna en eða jafnt og 0,001mg/(L·h) |
Gæði frárennslisvatns uppfyllir GB 5749; þungmálmjónainnihald Minna en eða jafnt og 0,001mg/L; engin afleidd mengun |
Mikil klórþróun skilvirkni; lítil orkunotkun; góður stöðugleiki; engin afleidd mengun; hentugur fyrir ýmsar sótthreinsunaraðstæður |
|
Ir-Ta húðun |
EDI-einingar, rafrænar ofur-hreint vatnsframleiðsla, hár-hreint vatnsmeðferð |
Stöðugleiki súrefnisþróunar: sveiflur í vinnuspennu Minna en eða jafnt og 5mV; skilvirkni jónaeyðingar Meira en eða jafnt og 99,9%; upplausnarhraði húðunar Minna en eða jafnt og 0,0001mg/(L·h) |
Gæði frárennslisvatns uppfyllir GB/T 11446; málmjónainnihald Minna en eða jafnt og 1ppt; samhæft við almenna EDI mát vörumerki |
Mjög hár efnafræðilegur stöðugleiki; engin útfelling óhreinindajóna; stöðugur rekstur; langur endingartími; gott samhæfni við EDI einingar |
V. Ný orku-/vetnisorka/rafefnafræðileg rannsókna- og þróunarverkfræðingur (Persona D): Mikið rekstrarskilyrði og uppbyggingar-hönnun
(I) Val á endingu húðunar við erfiðar rekstrarskilyrði
Fyrir nýja orku/vetnisorku/rafefnafræðilega R&D verkfræðinga er kjarnaþörfin að þróa títanskaut sem geta lagað sig að erfiðum rekstrarskilyrðum (svo sem háum straumþéttleika, sterkri sýrustigi, háum hita, háþrýstingi) í nýjum orkukerfum (svo sem PEM rafgreiningartæki, klór-alkalí rafgreining, litíum rafhlöðuefni kerfisins stöðuga{1} oxun, tryggja langtíma oxun,{1} stækka-tæknina frá rannsóknarstofu til verkfræði. Ending lagsins við erfiðar notkunarskilyrði er lykillinn að þessari eftirspurn. Eftirfarandi mun einbeita sér að því að greina val á tveimur dæmigerðum húðunarkerfum (high iridium húðun og Ru-Ir halla húðun) og endingu þeirra við erfiðar notkunarskilyrði.
1. Hár Iridium húðun (Ir meira en eða jafnt og 80%): Langtímaábyrgð fyrir PEM rafgreiningartæki

PEM (Proton Exchange Membrane) rafgreiningartæki eru kjarnabúnaður fyrir vetnisframleiðslu með vatnsrafgreiningu, sem hefur kosti þess að skilvirkni vetnisframleiðslu, mikils hreinleika vetnis og hröðum viðbragðshraða er mikil. Þau eru mikið notuð í vetnisorkugeymslu, eldsneytisfrumubíla og önnur ný orkusvið. Notkunarskilyrði PEM rafgreiningartækja eru mjög erfið: hár straumþéttleiki (venjulega 1000-3000A/㎡), sterk sýrustig (prótónaskiptahimna hefur pH-gildi minna en 2), hár raki (hlutfallslegur raki meira en eða jafnt og 95%) og hár hiti (80-100 gráður). Við slíkar erfiðar aðstæður þarf títan rafskautshúðin að hafa afar mikla súrefnisþróun hvatavirkni, efnafræðilegan stöðugleika og tæringarþol. Hár iridium húðun (Ir meira en eða jafnt og 80%, aðallega samsett úr iridium oxíði) hefur orðið langtímaábyrgð fyrir PEM rafgreiningartæki vegna einstakra frammistöðukosta þess.
Hár iridiumhúðin hefur afar lágan súrefnisþróunarmöguleika (Minni en eða jafnt og 0,2V við 2000A/㎡), sem getur á skilvirkan hátt hvatt vatnsklofningsviðbrögðin (súrefnisþróunarviðbrögð) við háan straumþéttleika, bætt vetnisframleiðslu skilvirkni PEM rafgreiningartækisins og dregið úr orkunotkun. Á sama tíma hefur iridium oxíð mjög mikinn efnafræðilegan stöðugleika í sterkum sýru og háhitaumhverfi, sem getur komið í veg fyrir upplausn og niðurbrot á húðinni, tryggt langtíma stöðugan virkni rafskautsins. Nanókristölluð uppbygging háu iridiumhúðarinnar getur hindrað þéttingu og vöxt korna við langtíma-háan hita og háan straumþéttleika, viðhaldið tilteknu yfirborði húðarinnar og forðast að draga úr hvatavirkni. Í raunverulegri rannsókn og þróun og beitingu PEM rafgreiningartækja getur títanskautið með háum iridiumhúð gert það að verkum að PEM rafgreiningartækið starfar stöðugt í meira en 5000 klukkustundir við ástandið 2000A/㎡ straumþéttleiki, með hvatavirknisdeyfingarhraða sem er innan við 5%, sem uppfyllir langtíma rafgreiningarkröfur PEM.{10} Að auki þarf einnig að vera strangt stjórnað undirbúningsferli háu iridiumhúðarinnar (eins og CVD, atómlagsútfellingu) til að tryggja einsleitni og þéttleika lagsins, forðast húðunargalla sem geta leitt til hraðari bilunar.
2. Ru-Ir Gradient Coating: Aðlögun að klór-alkalí og sérstökum oxunarferlum

Á nýjum-orkutengdum sviðum eins og klór-alkalí rafgreiningu (til að framleiða klórgas og ætandi gos, sem eru mikilvæg hráefni fyrir nýjar orkurafhlöður) og oxun litíum rafhlöðuefna (til að framleiða litíum járnfosfat, litíum kóbalt oxíð og önnur háskautsþéttleiki eru einnig mjög erfiðar bakskautsefni), (500-2000A/㎡), sterkt sýrustig eða sterkt basastig, og sambúð súrefnisþróunar og klórþróunarviðbragða. Húðunarkerfið þarf að hafa góða hvatavirkni fyrir bæði súrefnisþróun og klórþróunarviðbrögð og hafa mikinn stöðugleika við erfiðar aðstæður. Ru-Ir hallihúð (yfirborðið er iridium-ríkt, botninn er ruthenium-ríkt) er sérstaklega hönnuð fyrir svo flóknar erfiðar aðstæður, sem geta vel lagað sig að þörfum klórbasa og sérstakra oxunarferla.
Hönnun Ru-Ir hallahúðarinnar tekur upp "hallasamsetningu" uppbyggingu: yfirborðslagið er iridium-ríkt (Ir meira en eða jafnt og 70%), sem hefur mikla súrefnisþróunargetu og efnafræðilegan stöðugleika og getur staðist oxandi tæringu raflausnarinnar, sem tryggir stöðugleika húðunaryfirborðsins; neðsta lagið er rúteníum-ríkt (Ru Stærra en eða jafnt og 60%), sem hefur mikla hvatavirkni við þróun klórs og getur á skilvirkan hátt hvatt klórþróunarhvarfið, sem bætir skilvirkni ferlisins. Þessi hallauppbygging gerir það að verkum að húðunin hefur bæði framúrskarandi súrefnisþróunarstöðugleika og hvatavirkni klórþróunar, sem getur vel lagað sig að sambúð súrefnisþróunar og klórþróunarhvarfa í klór-alkalí rafgreiningu og oxunarferlum litíum rafhlöðuefna. Á sama tíma hefur Ru-Ir hallahúðin mikið þol fyrir miklum straumþéttleika, sem getur starfað stöðugt við ástandið 1500A/㎡ straumþéttleiki, með endingartíma meira en 3 ár. Við raunverulega beitingu oxunarframleiðslulínu framleiðanda litíum rafhlöðuefnis getur notkun Ru-Ir hallahúðunar títanskauta aukið oxunarhraða litíum rafhlöðuefna um 30% og orkunotkun á hverja vörueiningu minnkar um 20%, sem eykur framleiðslu skilvirkni verulega og dregur úr framleiðslukostnaði.
(II) Stækkun-stefnu frá rannsóknarstofu í verkfræði
Fyrir nýja orku-/vetnisorku-/rafefnafræðilega R&D verkfræðinga er mikilvægt verkefni að gera sér grein fyrir stærð -uppbyggingar títanskauttækni frá rannsóknarstofu til verkfræði. Stækkunarferlið- þarf að leysa vandamálin varðandi einsleitni húðunar, byggingarhönnun og samkvæmni í frammistöðu. Eftirfarandi mun einbeita sér að því að kynna -uppbyggingaraðferðirnar frá tveimur hliðum: undirbúningsferli húðunar og burðarskautshönnun.
1. Húðunarundirbúningsferli Stærð-upp: Undirbúningsferlið fyrir húðun á rannsóknarstofunni er venjulega í litlum-skala (eins og burstahúðun, dýfishúð), sem erfitt er að uppfylla kröfur um verkfræðilega-stórframleiðslu hvað varðar einsleitni húðunar og framleiðsluhagkvæmni. Þess vegna er nauðsynlegt að taka upp stóra-húðunarferla og mikla-nákvæmni húðunarferla, svo sem efnagufuútfellingu (CVD), rafhleðsluhúð og varma niðurbrotshúð. CVD ferli getur gert sér grein fyrir samræmdri útfellingu á yfirborði títan undirlags á stóru -svæði, með miklum hreinleika og þéttleika húðunar, sem er hentugur til að undirbúa há- afkastamikil húðun eins og hár iridium húðun. Rafhljóðhúðunarferli getur gert sér grein fyrir hraðri húðun á títan undirlagi á stóru-svæði, með mikilli framleiðslu skilvirkni og góðri einsleitni húðunar, sem hentar til undirbúnings Ru-Ir röð og Ir-Ta röð húðunar. Varma niðurbrotshúðunarferli er þroskað stór-húðunarundirbúningsferli, sem hefur þá kosti að vera einfalt ferli, litlum tilkostnaði og auðveldri uppbyggingu- og er mikið notað í iðnaðarframleiðslu á Ru-Ir-Sn, Ru-Ir-Ta og annarri samsettri húðun. Á meðan á uppbyggingu-húðunarundirbúningsferlisins stendur er nauðsynlegt að hafa strangt eftirlit með ferlisbreytum (svo sem hitastigi, þrýstingi, styrk, tíma) til að tryggja samkvæmni í frammistöðu húðunar á milli mismunandi lota. Til dæmis, í framleiðslu-uppbyggingar á háum iridíumhúð fyrir PEM rafgreiningartæki, eru CVD ferlibreyturnar (eins og hvarfhitastig 800 gráður, viðbragðsþrýstingur 500Pa, viðbragðstími 2klst.) strangt stjórnað, þannig að einsleitni húðþykktar á stóru-flatarmáli títan undirlagsins er samræmd á milli 2%,× virknistýringu (±5%,×) lotur eru góðar.
2. Skautabyggingarhönnun Skala-upp: Rafskautsbyggingin á rannsóknarstofunni er venjulega lítil-stærð (eins og plötuskaut með stærðinni 5cm×5cm), sem getur ekki uppfyllt kröfur um verkfræðilega stóra-búnaðarbúnað (eins og PEM rafgreiningartæki með meira en 1㎡ staflaflatarmál) hvað varðar straumdreifingu og raflausn. Þess vegna er nauðsynlegt að framkvæma hámarkshönnun á rafskautsbyggingunni, svo sem að taka upp porous mannvirki, möskvamannvirki og mát hönnun. Gljúp uppbygging rafskautsins getur aukið tiltekið yfirborð rafskautsins, bætt einsleitni straumdreifingar og dregið úr styrkskautun rafskautyfirborðsins, sem er hentugur fyrir PEM rafgreiningartæki og aðrar aðstæður með mikla straumþéttleika. Rafskautsuppbygging möskva getur auðveldað blóðflæði raflausnar, dregið úr þrýstingsfalli kerfisins og hentar vel fyrir klór-alkalí rafgreiningu og aðrar flæði rafgreiningar aðstæður. Mátahönnun getur gert sér grein fyrir samsetningu og skiptingu á stórum-skautum, sem er þægilegt fyrir viðhald og rekstur verkfræðibúnaðar. Á meðan á uppbyggingu- rafskautsbyggingarinnar stendur er nauðsynlegt að framkvæma vökvahermingu og rafhermingu til að hámarka uppsetningu rafskautsins og uppbyggingarfæribreytur, tryggja jafna dreifingu straums og raflausnar og forðast staðbundna ofhitnun og ójafna tæringu. Til dæmis, í uppskala-hönnun Ru-Ir hallahúðunar títanskauta fyrir klór-alkalí rafgreiningartæki, er möskvaskautuppbyggingin (möskvastærð 30 möskva, þykkt 1,5 mm) tekin upp og rafskautsskipulagið er fínstillt með {{1}straumdreifingu{1} einsleitri rafstraumslíkingu{1}. (5m×3m) er stjórnað innan ±10% og raflausnin er slétt, sem uppfyllir kröfur um verkfræðilega stórframleiðslu.
|
Húðunarkerfi |
Viðeigandi erfiðar rekstrarskilyrði |
Kjarnaframmistaða |
Lykilstiga-upp stig |
Kostir |
|
Hár iridium húðun (Ir meira en eða jafnt og 80%) |
PEM rafgreiningartæki: hár straumþéttleiki (1000-3000A/㎡), sterk sýrustig (pH)<2), high humidity (≥95%), high temperature (80-100℃) |
Ofmagni súrefnisþróunar Minna en eða jafnt og 0,2V (2000A/㎡); 5000klst stöðugleikapróf: virknidempunarhlutfall Minna en eða jafnt og 5%; tæringarhraði Minna en eða jafnt og 0,001 mm/ári |
Undirbúningur húðunar: CVD ferli, stjórna hitastigi / þrýstingi / tíma; skautuppbygging: gljúp uppbygging, mát hönnun; tryggja einsleitni húðunar undirlags á stóru-svæði |
Mjög mikil hvatavirkni súrefnisþróunar; góður stöðugleiki við erfiðar aðstæður; langur endingartími; hentugur fyrir PEM rafgreiningartæki-upp |
|
Ru-Ir Gradient Coating |
Klór-alkalí rafgreining, oxun litíum rafhlöðuefnis: hár straumþéttleiki (500-2000A/㎡), sterk sýra/basa, súrefnisþróun + klórþróun sambúð |
Ofmöguleiki klórþróunar Minna en eða jafnt og 0,15V; ofgnótt súrefnisþróunar Minna en eða jafnt og 0,8V; 3ja ára stöðugleikapróf: virknidempunarhlutfall Minna en eða jafnt og 10%; tæringarhraði Minna en eða jafnt og 0,005 mm/ári |
Undirbúningur húðunar: rafhleðsluhúð + hitauppstreymi, samsetning stýrihalla; skautuppbygging: möskvauppbygging, fínstillt skipulag; tryggja jafna dreifingu straums/raflausnar |
Hvatavirkni með tvískiptri-virkni (súrefnisþróun + klórþróun); mikið þol fyrir erfiðar aðstæður; hentugur fyrir flókið ferli skala-upp; mikil kostnaður-hagkvæmni |
VI. Innkaupa-/birgðakeðjustjórar (Persona E): Tækniforskriftir og birgjastjórnunaraðferðir
(I) Samsetning tækniforskrifta fyrir tilboð: Helstu gæðaeftirlitspunktar
Fyrir stjórnendur innkaupa/birgðakeðju er kjarnakrafan að tryggja gæði títanskauta á sama tíma og stjórna innkaupakostnaði, forðast gæðaáhættu og birgðakeðjuáhættu og tryggja hnökralausa framvindu framleiðslu. Samsetning vísindalegra og sanngjarnra tækniforskrifta fyrir tilboð er lykillinn að þessari eftirspurn. Tækniforskriftirnar þurfa að skilgreina gæðavísa, prófunaraðferðir og staðfestingarstaðla títanskauta og í raun stjórna gæðum títanskauta frá upprunanum. Eftirfarandi mun leggja áherslu á að kynna helstu gæðaeftirlitspunkta við mótun tækniforskrifta fyrir tilboð.
1. Skýring á helstu frammistöðuvísum

Samkvæmt raunverulegum notkunaratburðarás títanskauta (eins og tæringarvörn, rafhúðun, vatnsmeðferð) er nauðsynlegt að skilgreina greinilega kjarnaframmistöðuvísa húðunarkerfisins. Til dæmis, fyrir Ru-Ir húðun títanskauta sem notuð eru í kaþódískum jarðvegsvörn, innihalda helstu frammistöðuvísar klórþróunarofmöguleikar (Minni en eða jafnt og 0,15V), tæringarhraði (Minna en eða jafnt og 0,01mm/ári), endingartíma (Stærri en eða jafnt og 15 ár), hleðsla, o.s.frv., hleðsla; fyrir Ir-Ta húðun títanskauta sem notuð eru í sjávarumhverfi, eru helstu frammistöðuvísar ma súrefnisþróunarmöguleiki (meira en eða jafnt og 1,6V), tæringarhraði (Minni en eða jafnt og 0,005 mm/ári), hugsanlegt sveiflusvið (Minni en eða jafnt og 5mV), osfrv.; fyrir Pt húðun títan rafskauta sem notuð eru við rafhúðun góðmálma, eru helstu frammistöðuvísar hreinleiki húðunar (meira en eða jafnt og 99,9%), endingartími (meira en eða jafnt og 5 ár), hleðsla á húðun (0,5-1g/㎡), o.s.frv. 3621), hreinleiki (Stærri en eða jafnt og 99,6%), yfirborðsgrófleiki (Ra 1,6-3,2μm) osfrv., Til að tryggja grunnafköst títanskautsins.
2. Mótun prófunaraðferða og samþykkisstaðla

Skýrar prófunaraðferðir og staðfestingarstaðlar eru tryggingin fyrir því að sannreyna hvort títanskaut uppfylli tæknilegar kröfur. Fyrir prófunaraðferðir á frammistöðuvísum fyrir húðun er nauðsynlegt að tilgreina viðeigandi innlenda eða alþjóðlega staðla (svo sem ASTM, GB/T) og nauðsynlegan prófunarbúnað. Til dæmis ætti að framkvæma prófun á ofgetu klórþróunar í samræmi við ASTM G91 staðal, með því að nota rafefnafræðilega vinnustöð til að mæla skautunarferil rafskautsins; prófun á hleðslu á húð ætti að fara fram með því að nota inductive-tengdan plasma emission spectrometer (ICP-OES) eftir að húðin hefur verið leyst upp. Fyrir staðfestingarstaðlana er nauðsynlegt að skilgreina á skýran hátt hæft svið hvers frammistöðuvísis, sýnatökuhlutfall og sýnatökuaðferð afhentra vara og meðhöndlunaraðferðir fyrir óhæfar vörur. Til dæmis ætti sýnatökuhlutfall títanskauta í lotuafhendingu ekki að vera minna en 3% og ef ein óhæf vara finnst í sýninu ætti að framkvæma fulla skoðun; ef meira en 5% af óhæfum vörum finnast í heildarskoðuninni skal skila allri vörulotunni eða endurvinna hana. Að auki er einnig nauðsynlegt að tilgreina viðtökuferli, svo sem sameiginlega samþykki kaupanda og birgis, framlagningu prófunarskýrslna frá birgi og staðfestingu beggja aðila á niðurstöðum samþykkis skriflega.
3. Kröfur um hæfi birgja og tæknilega getu
Til að tryggja stöðugleika vörugæða og framboðsgetu er nauðsynlegt að skilgreina hæfiskröfur birgis með skýrum hætti í tækniforskriftum tilboðsins. Til dæmis ætti birgirinn að hafa sjálfstæðan lögaðila, framleiðsluleyfi fyrir títanskaut og viðeigandi gæðastjórnunarkerfisvottanir (eins og ISO 9001); hafa meira en 5 ára framleiðslureynslu í títan rafskautahúðunarkerfum og hafa árangursríkar umsóknartilvik á samsvarandi sviðum (svo sem að veita frammistöðuprófunarskýrslur og notendasögur um tæringarvarnarverkefni); hafa fullkominn framleiðslubúnað (svo sem varma niðurbrotsofna, rafhleðsluhúðunarbúnað) og prófunarbúnað (svo sem rafefnafræðilegar vinnustöðvar, ICP-OES), og hafa faglega R&D og tækniteymi til að veita tæknilega aðstoð og þjónustu eftir-sölu. Að auki er einnig nauðsynlegt að setja fram kröfur um framboðsgetu og afhendingarferil birgis, svo sem að tryggja að mánaðarleg framboðsgeta sé ekki minni en mánaðarleg eftirspurn kaupanda, og afhendingarferlið sé ekki meira en 30 dögum eftir undirritun samnings, til að forðast að hafa áhrif á framleiðsluframvindu kaupanda vegna seinkaðrar afhendingar.
(II) Aðferðir við birgjastjórnun og áhættueftirlit
Auk þess að móta strangar tækniforskriftir fyrir tilboð, þurfa stjórnendur innkaupa/birgðakeðju einnig að koma á fullkomnu birgjastjórnunarkerfi til að gera sér grein fyrir heildar-ferlisstjórnun og áhættustýringu birgja, til að tryggja stöðugt framboð og gæði títanskauta. Eftirfarandi mun leggja áherslu á að kynna mat og val birgja, í-gæðaeftirliti og eftir-þjónustustjórnunaraðferðum.

1. Mats- og valkerfi birgja:Að koma á fót margvíða-matsvísitölukerfi fyrir birgja er grundvöllur þess að velja hágæða birgja. Matsvísarnir ættu ekki aðeins að innihalda vörugæði, verð og afhendingarferil, heldur einnig tæknilega eiginleika, þjónustu eftir-sölu, fjárhagsstöðu og orðspor fyrirtækja. Fyrir upphafsmat á birgjum ætti að framkvæma-endurskoðun á staðnum til að sannreyna framleiðsluaðstæður birgjans, rekstur gæðastjórnunarkerfisins, tæknilega getu og birgðastjórnun. Til dæmis, athugaðu hvort framleiðslubúnaður birgjans sé háþróaður og fullkominn, hvort undirbúningsferlið húðunar sé í samræmi við tæknilegar kröfur, hvort prófunarbúnaðurinn sé kvarðaður og skilvirkur og hvort framleiðslustaðurinn sé hreinn og skipulegur. Til endur-mats á núverandi birgjum ætti að koma á fót kraftmiklu matskerfi og frammistaða birgjans á síðasta samstarfstímabili (svo sem hæfishlutfall vöru,-afhendingarhlutfall á réttum tíma, eftir-svarhraða söluþjónustu) ætti að meta reglulega (svo sem á 6 mánaða fresti eða 1 árs fresti). Samkvæmt niðurstöðum matsins eru birgjar flokkaðir í A, B, C og D stig. A-birgjar eru lykilbirgðir í samvinnu og hægt er að gefa ívilnandi reglur eins og að auka pöntunarmagn og draga úr greiðsluferlum; D-birgjar eru óhæfir birgjar og ætti að vera útilokaðir af birgjalistanum. Að auki er nauðsynlegt að koma á öryggisafritunarbirgðakerfi, velja 2-3 aðra birgja fyrir hverja tegund af títan rafskautshúðunarkerfi, til að forðast truflun á birgðakeðjunni af völdum bilunar eins birgis.
2. Í-ferli gæðaeftirlit með títanskautum:Til að tryggja að gæði títanskauta uppfylli kröfurnar á meðan á framleiðsluferlinu stendur, þurfa innkaupa-/birgðakeðjustjórar að framkvæma í-ferli gæðaeftirlit, það er að senda faglega gæðaeftirlitsmenn á framleiðslustað birgis til að hafa umsjón með og skoða helstu framleiðsluferli (svo sem formeðferð títan undirlags, undirbúningur húðunar, hitameðferð). Fyrir formeðferðarferlið fyrir títan undirlag er nauðsynlegt að athuga hvort yfirborðsgrófleiki, hreinleiki og fjarlæging oxíðfilmu uppfylli kröfurnar, vegna þess að gæði formeðferðar undirlagsins hefur bein áhrif á bindikraftinn milli lagsins og undirlagsins; fyrir undirbúningsferlið húðunar er nauðsynlegt að athuga hvort ferlisbreytur (eins og styrkur húðunarlausnar, húðunarhitastig, húðunarhraði) séu í samræmi við tækniforskriftir og taka sýni til að prófa hleðslu og einsleitni húðunar; fyrir hitameðhöndlunarferlið er nauðsynlegt að athuga hvort hitameðhöndlunarhiti og tími uppfylli kröfurnar, vegna þess að hitameðferð hefur áhrif á kristalbyggingu og frammistöðu lagsins. Að auki er nauðsynlegt að krefjast þess að birgir komi á fullkomnu framleiðsluferlisskráarkerfi, skrái lykilbreytur og prófunarniðurstöður hvers framleiðsluferlis og skili framleiðsluferlisgögnum til kaupanda til skoðunar ásamt afhendingarvörum, til að tryggja rekjanleika vörugæða.
3. Eftir-þjónustustjórnun og áhættuviðbrögð:Góð þjónusta eftir-sölu er mikilvæg trygging fyrir því að leysa gæðavandamál og tryggja hnökralaust framvindu framleiðslu. Í útboðstækniforskriftum og birgðasamningum er nauðsynlegt að skilgreina skýrar skyldur birgis um þjónustu eftir-þjónustu, svo sem að veita tæknilega þjálfun fyrir rekstrar- og viðhaldsstarfsfólk kaupanda (þar á meðal notkun, viðhald og bilanagreiningu á títanskautum); veita 24-tíma tæknilega ráðgjöf og-þjónustuaðstoð á staðnum, og svartími fyrir{11}}þjónustu á staðnum ætti ekki að fara yfir 48 klukkustundir fyrir innlenda birgja og 72 klukkustundir fyrir erlenda birgja; fyrir títanskaut með gæðavandamálum innan ábyrgðartímabilsins (venjulega 1-3 ár) ætti birgirinn að veita ókeypis skipti- eða viðgerðarþjónustu og bæta fyrir efnahagslegt tjón af völdum gæðavandamálanna. Að auki þurfa innkaupa-/birgðakeðjustjórar að koma á fót kerfi til að meðhöndla gæðavandamál, skrá og rekja gæðavandamál títanskauta í notkun, greina orsakir vandamálanna ásamt birgi og móta úrbætur til að forðast að svipuð vandamál endurtaki sig. Til dæmis, ef húðflögnun á títanskautum á sér stað meðan á notkun stendur, er nauðsynlegt að athuga hvort bindikraftur milli húðunar og undirlags uppfylli kröfurnar, greina hvort það sé af völdum óviðeigandi formeðferðar undirlags eða undirbúningsferlis húðunar og krefjast þess að birgir bæti framleiðsluferlið og skili aftur hæfum vörum.
|
Stjórnunartengill |
Lykilstýringarpunktar |
Framkvæmdaraðferðir |
Áhættuviðbrögð |
|
Mat og val birgja |
Vörugæði, tæknileg getu, framboðsgeta,-eftirsöluþjónusta, fjárhagsstaða
|
Fjölvíða -matsvísitölukerfi; úttekt á-stað fyrstu birgja; kraftmikið endur-mat á núverandi birgjum; stofnun öryggisafrit birgir vélbúnaður |
Útrýma óhæfum birgjum; viðhalda 2-3 varabirgjum fyrir hverja vörutegund til að forðast truflun á framboði |
|
Í-ferli gæðaeftirlit |
Formeðferð títan undirlags, færibreytur fyrir undirbúningsferli húðunar, afköst húðunar, hitameðferðarferli |
Raða-gæðaeftirlitsmönnum á staðnum; hafa umsjón með helstu framleiðsluferlum; sýnisprófun á frammistöðu húðunar; krefjast fullkominna framleiðsluferilsskráa |
Stöðva óhæfa ferla í tíma; krefjast þess að birgjar leiðrétti; fylgjast með og sannreyna niðurstöður úrbóta |
|
Eftir-þjónustustjórnun |
Tækniþjálfun, tæknileg ráðgjöf,-viðbragðshraði þjónustu á staðnum, vandað meðhöndlun vandamála |
Skilgreina á skýran hátt-þjónustuskyldur eftir sölu í samningum; koma á fót 24-tíma tæknilega aðstoð neyðarlínu; skrá og rekja gæðavandamál; sameiginleg greining á orsökum vandamála |
Krefjast ókeypis endurnýjunar/viðgerðar á óhæfum vörum innan ábyrgðartímabilsins; krafa um efnahagslegt tjón af völdum gæðavandamála; stuðla að birgjum til að bæta ferla |
VII. Lítil og meðalstór-fyrirtækjaeigendur/litlir-lotukaupendur (Persona F): Kostnaðar-hagkvæmni jafnvægi og hagnýt valleiðbeiningar
(I) Kjarnaeftirspurnargreining: Kostnaðar-hagkvæmni fyrst og einföld aðgerð
Fyrir eigendur lítilla og meðalstórra-fyrirtækja (SME) og smærri-lotukaupendur eru kjarnakröfur um títanskaut verulega frábrugðnar þeim sem stór fyrirtæki og fagmenn verkfræðinga gera. Þeir hafa venjulega einkenni lítillar framleiðslustærðar, takmarkaðs fjármagns og tæknilegra tilfanga og litlar kröfur um ofur-afkastavísa. Þess vegna eru kjarnakröfur þeirra: í fyrsta lagi kostnaðar-hagkvæmni, það er að velja títan rafskauthúðun kerfi með viðeigandi afköstum og sanngjörnu verði til að forðast óhóflegar fjárfestingar; í öðru lagi, einföld gæðaauðkenning, það er að dæma fljótt gæði títanskauta með einföldum aðferðum án þess að treysta á faglega prófunarbúnað; í þriðja lagi hagnýtar lausnir á algengum vandamálum, það er að fá einfaldar og nothæfar lausnir fyrir algeng vandamál við notkun títanskauta (svo sem húðskemmdir, minni skilvirkni) til að draga úr viðhaldskostnaði og framleiðslustöðvun.

Í ljósi þessa ættu eigendur lítilla og meðalstórra meðalstóra meðalstórra meðal og meðalstórra meðalstóra meðalstóra meðal og meðalstóra meðalstóra og meðalstóra meðalstóra og meðalstóra kaupendur að forðast blinda leit að háum-afköstum og háum-húðunarkerfum (eins og Pt húðun) og velja -hagkvæm húðunarkerfi sem uppfylla raunverulegar notkunarsviðsmyndir þeirra. Til dæmis, fyrir rafhúðun verkstæði í litlum mæli (eins og rafhúðun vélbúnaðar, skreytingar rafhúðun), Ru-Ir-Ta samsett húðun títanskauta geta uppfyllt kröfur um einsleitni og skilvirkni rafhúðunarinnar og verðið er mun lægra en Pt húðun; fyrir smærri-sótthreinsunarbúnað fyrir drykkjarvatn (eins og sótthreinsunarstöðvar fyrir drykkjarvatn í dreifbýli), Ru-Ir-Sn húðun títanskauta hafa mikla klórþróunarskilvirkni og litla orkunotkun, sem er-hagkvæmt val; fyrir smærri-tæringarvarnarverkefni (svo sem litlar niðurgrafnar leiðslur), Ru-Ir húðun títanskauta geta uppfyllt langtímaverndarkröfur-og haft augljósa kostnaðarkosti samanborið við Ir-Ta húðun.
(II) Hagnýtar gæðagreiningaraðferðir fyrir aðra en-fagmenn
Vegna skorts á faglegum prófunarbúnaði og tæknistarfsfólki þurfa eigendur lítilla og meðalstórra meðalstórra meðalstóra meðalstórra meðalstóra meðalstóra meðalstóra meðalstóra og smærri-lotukaupendur einfaldar og hagnýtar gæðagreiningaraðferðir til að meta gæði títanskauta. Eftirfarandi mun kynna nokkrar algengar hagnýtar gæðagreiningaraðferðir frá hliðum útlitsskoðunar, einfalt frammistöðupróf og sannprófun á hæfi birgja.
1. Útlitsskoðun (aðaldómur): Útlitsskoðun er einfaldasta og beinasta gæðagreiningaraðferðin, sem getur í upphafi metið hvort augljós gæðavandamál séu í títanskautum. Lykilatriði útlitsskoðunar eru: (1) Húðunaryfirborð: Húðunaryfirborðið ætti að vera einsleitt og slétt, án augljósra galla eins og flögnun, sprungur, göt, loftbólur og ójafn litur. Ef það eru flögnun eða sprungur fyrirbæri, gefur það til kynna að bindikrafturinn á milli lagsins og undirlagsins sé ófullnægjandi og rafskautið er viðkvæmt fyrir bilun meðan á notkun stendur; ef það eru mörg göt og loftbólur gefur það til kynna að undirbúningsferlið fyrir húðun sé gallað, sem mun draga úr tæringarþol og endingartíma rafskautsins. (2) Títan undirlag: Títan undirlagið ætti ekki að hafa augljósa aflögun, rispur og ryðbletti. Þykkt undirlagsins ætti að vera í samræmi við samþykktar kröfur (hægt að mæla með þykkt þykkni). Ef undirlagið er vansköpuð eða of þunnt mun það hafa áhrif á vélrænan styrk og endingartíma rafskautsins. (3) Tengihlutir: Fyrir títan rafskaut með tengihlutum (svo sem skautum, rúllum) ætti tengingin að vera þétt, án lausleika eða lélegrar snertingar. Léleg tenging mun leiða til aukinnar snertiviðnáms, minni straumafköstum og hafa áhrif á notkunaráhrif.
2. Einfalt árangurspróf (praktísk sannprófun): Fyrir lítil og meðalstór fyrirtæki og litla-lotukaupendur er hægt að framkvæma einfaldar frammistöðuprófanir á-síðunni til að sannreyna grunnvirkni títanskauta án þess að treysta á fagbúnað. (1) Leiðnipróf: Notaðu fjölmæli til að mæla viðnám milli tveggja enda títanskautsins. Viðnám hæfra títanskauta ætti að vera lítið og einsleitt. Ef viðnámið er of mikið eða ójafnt bendir það til þess að vandamál séu með húðun eða undirlag, sem mun hafa áhrif á núverandi dreifingu og notkunarskilvirkni. (2) Sýruþolspróf (einföld sannprófun á tæringarþoli): Leggið lítinn hluta af títanskautinu (eða sýni sem birgir gefur) í bleyti í 10% brennisteinssýrulausn við stofuhita í 24 klukkustundir, takið það út og fylgist með yfirborði húðarinnar. Ef húðin hefur enga augljósa aflitun, flögnun eða upplausn gefur það til kynna að húðin hafi góða sýruþol; ef húðunin breytir um lit eða flagnar af gefur það til kynna að húðgæðin séu óhæf. Það skal tekið fram að þessi aðferð er aðeins einföld sannprófun og getur ekki komið í stað faglegra tæringarþolsprófa. (3) Stöðugleikaprófun straumframleiðsla: Settu títanskautið í raunverulegan notkunarbúnað, notaðu það undir venjulegum vinnustraumþéttleika og notaðu voltmæli til að mæla rafskautsgetu. Ef hugsanlegt sveiflusvið er innan ±10mV innan 2 klukkustunda, gefur það til kynna að rafskautið hafi stöðugan straumafköst; ef möguleikinn sveiflast mikið gefur það til kynna að frammistaða rafskautsins sé óstöðug.
3. Hæfni birgja og sannprófun vottorðs (óbein ábyrgð): Fyrir eigendur lítilla og meðalstórra meðalstórra meðalstóra meðalstórra meðalstórra og meðalstórra meðalstórra og meðalstórra og meðalstórra kaupenda og smærri-lotukaupendur er mikilvæg óbein leið til að tryggja vörugæði að sannreyna hæfi birgis og viðeigandi vottorð. Þeir ættu að krefjast þess að birgjar leggi fram viðeigandi vottorð eins og viðskiptaleyfi, framleiðsluleyfi, gæðastjórnunarkerfisvottun (ISO 9001) og vöruprófunarskýrslur (svo sem hleðsluprófunarskýrslu, skautunarferilprófunarskýrslu). Á sama tíma geta þeir spurt um orðspor birgisins og notendamat í gegnum samtök iðnaðarins, netkerfi eða aðra notendur. Mælt er með því að velja birgja með meira en 3 ára framleiðslureynslu og jákvætt notendamat til að forðast að kaupa falsaðar og ósæmilegar vörur frá litlum verkstæðum.
(III) Kostnaðarstjórnun-og algengar vandamálalausnir
1. Kostnaðarstýringaraðferðir-: Til að jafna kostnað og frammistöðu geta eigendur lítilla og meðalstórra meðalstóra meðalstóra meðalstóra meðalstóra meðalstóra meðalstóra meðalstóra og meðalstóra meðalstóra og litla-lotukaupendur tekið upp eftirfarandi kostnaðar-stjórnunaraðferðir: (1) Veldu viðeigandi húðunarkerfi í samræmi við raunverulegar aðstæður: Eins og áður hefur komið fram, forðastu blinda leit að há-húðunarkerfum. Til dæmis, fyrir almennar rafhúðun atburðarás, veldu Ru-Ir-Ta samsett húðun í stað Pt húðunar; fyrir almennar aðstæður gegn tæringu jarðvegs skaltu velja Ru-Ir húðun í stað Ir-Ta húðunar. (2) Fínstilltu innkaupamagn og lotu: Þótt lítil-lotukaup séu sveigjanleg er einingarverðið venjulega hærra. Eigendur lítilla og meðalstórra fyrirtækja geta sameinast öðrum svipuðum fyrirtækjum til að framkvæma sameiginleg kaup til að auka innkaupamagnið og fá hagstæðara verð frá birgjum. (3) Lengja endingartíma títan rafskauta með réttri notkun og viðhaldi: Rétt notkun og viðhald getur í raun lengt endingartíma títan rafskauta og dregið úr tíðni endurnýjunar. Forðastu til dæmis of-straumnotkun (sem mun flýta fyrir neyslu á húðuninni), hreinsaðu yfirborð rafskautsins reglulega (fjarlægðu óhreinindi og hreiður til að tryggja stöðuga frammistöðu) og geymdu rafskautið í þurru og loftræstu umhverfi (forðastu rakt ryð á undirlaginu).
2. Lausnir á algengum vandamálum: Algeng vandamál við notkun lítilla og meðalstórra fyrirtækja á títanskautum eru meðal annars húðskemmdir, minni straumafköst og aukin orkunotkun. Eftirfarandi eru einfaldar og nothæfar lausnir: (1) Húðunarskemmdir: Ef húðunin er staðbundin skemmd (svo sem rispur, flögnun) og skemmdasvæðið er lítið, geturðu notað epoxýplastefni til að gera við skemmda svæðið tímabundið til að koma í veg fyrir frekari tæringu á títan undirlaginu; ef tjónasvæðið er stórt (meira en 10% af heildarflatarmálinu) er mælt með því að skipta um rafskautið tímanlega til að forðast að hafa áhrif á framleiðslugæði. (2) Minnkuð straumafköst: Helstu ástæðurnar fyrir minni straumafköstum eru mengun yfirborðs rafskauta (óhreinindi, mælikvarði) og léleg tenging. Lausnin er að þrífa rafskautsyfirborðið reglulega með mjúkum bursta og þynntri sýru (eins og 5% saltsýru) til að fjarlægja óhreinindi og hreistur; athugaðu tengihluti rafskautsins, hertu á lausum boltum og skiptu um tærða tengihluti. (3) Aukin orkunotkun: Aukin orkunotkun stafar venjulega af aukinni rafskautsþol, sem getur stafað af öldrun húðunar eða yfirborðsmengunar. Ef húðunin er ekki mjög gömul geturðu endurheimt frammistöðu með því að þrífa rafskautyfirborðið; ef húðunin er mjög gömul (líftími nálgast viðmiðunarmörk), ættir þú að skipta um rafskautið tímanlega til að forðast frekari aukna orkunotkun. Að auki er mælt með því að koma á einföldu notkunarskrárkerfi til að skrá notkunartíma, vinnuskilyrði og viðhald títanskauta, sem er þægilegt til að fylgjast með endingartíma rafskauta og meðhöndla vandamál tímanlega.
|
Algengar sviðsmyndir fyrir lítil og meðalstór fyrirtæki |
Mælt með húðunarkerfi |
Kostnaðarstjórn-ráðstafanir |
Algeng vandamál og lausnir |
|
Rafhúðun í litlum-skala vélbúnaði, rafhúðun til skrauts |
Ru-Ir-Ta samsett húðun |
Sameiginleg kaup með svipuðum fyrirtækjum; hámarka rafhúðun straumþéttleika til að forðast of-straumaðgerð |
Húðunarskemmdir: Gerðu tímabundið við með epoxýplastefni fyrir lítil svæði; skipta um stór svæði. Minni skilvirkni: Hreinsið óhreinindi á yfirborði rafskautsins með þynntri sýru |
|
Lítil-sótthreinsun drykkjarvatns (neysluvatnsstöðvar í dreifbýli) |
Ru-Ir-Sn húðun |
Veldu viðeigandi rafskautastærð í samræmi við vatnsmeðferðargetu; viðhaldið reglulega til að lengja endingartíma |
Aukin orkunotkun: Hreint mælikvarði á yfirborði rafskautsins; athugaðu tengihluti fyrir slæma snertingu |
|
Litlar-tæringarvörn fyrir niðurgrafna leiðslur |
Ru-Ir húðun |
Passaðu hleðslu á húð við viðnám jarðvegs til að forðast of mikla hleðslu; velja staðbundna birgja til að draga úr flutningskostnaði |
Húðun flögnun: Athugaðu hvort það stafar af óviðeigandi uppsetningu; skipta um rafskaut og fínstilla uppsetningaraðferðina |
VIII. Samantekt: Valrammi og lykiltillögur fyrir títanóðuhúðunarkerfi
Val á títan rafskautahúðunarkerfum er kerfisbundið verkefni sem þarf að byggja á raunverulegum notkunarsviðum og kjarnakröfum notenda. Mismunandi viðskiptavinahópar hafa verulegan mun á áherslum vals vegna mismunandi hlutverka þeirra, tæknilegra úrræða og framleiðsluskala. Þessi grein greiðir valaðferðir títan rafskautahúðunarkerfa fyrir sex dæmigerða viðskiptavinahópa og dregur saman alhliða valramma: Í fyrsta lagi, skýrðu kjarnakröfur (eins og -langtímastöðugleiki, nákvæmnisstjórnun, kostnaðar-hagkvæmni); í öðru lagi, greina lykileiginleika notkunarsviðsmyndarinnar (svo sem samsetningu raflausna, hitastig, straumþéttleiki, ætandi umhverfið); í þriðja lagi, passaðu húðunarkerfið við atburðarásina og kröfurnar (veljið Ru-Ir röð, Ir-Ta röð, Pt röð eða samsett/halla húðun í samræmi við kröfur um frammistöðu); í fjórða lagi, sannreyna gæði og getu birgja (móta tækniforskriftir, framkvæma gæðaskoðun, meta hæfi birgja); að lokum, hámarka notkun og viðhald til að hámarka kostnað-hagkvæmni títanskauta.

Á grundvelli ofangreinds valramma eru eftirfarandi lykiltillögur settar fram fyrir mismunandi gerðir notenda: (1) Fyrir faglega verkfræðinga (tæringarvörn, rafhúðun, vatnsmeðferð, rannsóknir og þróun á nýrri orku) er nauðsynlegt að einbeita sér að samsvörun húðunarárangurs og atburðarásareiginleika, framkvæma vísindalega hönnun á lykilbreytum og sannreyna langtímaframmistöðu rafskauta með faglegum prófum; (2) Fyrir stjórnendur innkaupa/birgðakeðju er nauðsynlegt að halda jafnvægi á gæðum og kostnaði, móta strangar tækniforskriftir og staðfestingarstaðla, koma á fullkomnu birgjastjórnunarkerfi og gera sér grein fyrir öllu-ferli áhættustýringar títanskauta; (3) Fyrir eigendur lítilla og meðalstórra meðalstórra meðalstóra meðalstórra og meðalstórra og meðalstórra meðalstóra og smærri-lotukaupendur er nauðsynlegt að forgangsraða kostnaðar-hagkvæmni, ná góðum tökum á einföldum gæðaauðkenningaraðferðum, velja viðeigandi húðunarkerfi í samræmi við raunverulegar þarfir og draga úr notkunar- og viðhaldskostnaði með réttum rekstri og viðhaldi.
Með stöðugri þróun iðnaðar rafefnafræði tækni, eru títan rafskautshúðunarkerfi einnig að færast í átt að meiri afköstum, lægri kostnaði og meiri umhverfisvernd. Til dæmis getur þróun lág--iridín- og iridium-lausrar húðunarkerfa dregið úr háð góðmálma og lækkað kostnaðinn; hagræðing á undirbúningsferlum húðunar (svo sem atómlagsútfellingu) getur bætt einsleitni og stöðugleika húðunar. Mælt er með því að allar gerðir notenda taki eftir nýjustu tækniþróun í títanskauthúðun, hámarki stöðugt val á húðunarkerfum og stuðli að uppfærslu á eigin framleiðsluferlum og bættum efnahagslegum ávinningi.